Главная / Каталог / Типы ТЭН / Патронный ТЭН (ТЭНП) для нагрева металла в отверстии
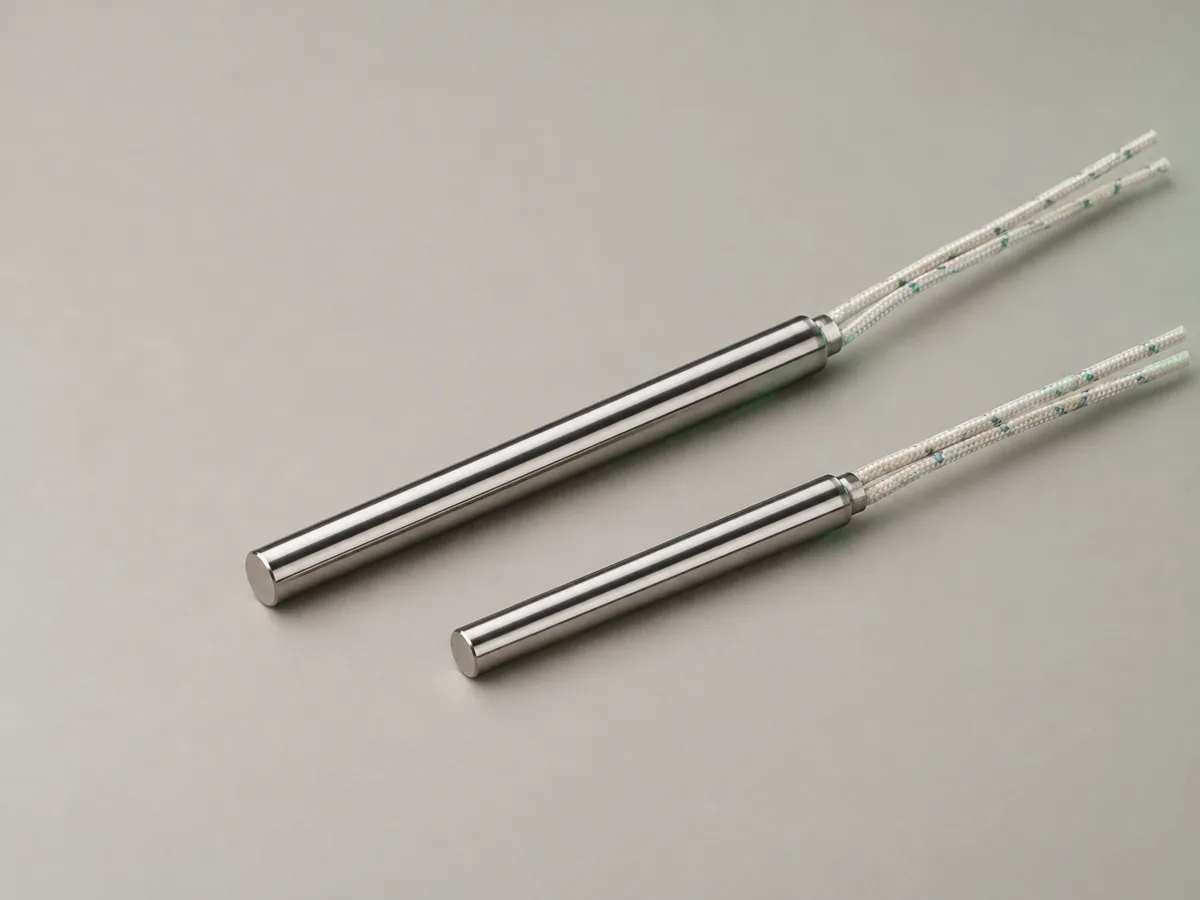
Патронный ТЭН (ТЭНП) для нагрева металла в отверстии
На пресс-форме с отверстием под патрон 10 мм зазор всего 0,4 мм заметно режет теплопередачу, и нагреватель начинает гореть на выводах быстрее, чем по спирали. Так в сервисных отчётах объясняют половину внезапных отказов патронных ТЭН на производстве. Делаем патронный нагреватель (ТЭНП) по чертежу вашего отверстия, рабочей температуре детали и реальной мощности, а не по ближайшему каталожному размеру.
Цена по запросу · расчёт в день обращения
| Диаметр корпуса (ряд ГОСТ 13268-88) | 6,5 / 8,0 / 8,5 / 9,5 / 10,0 / 13,0 / 16,0 мм |
|---|---|
| Рабочая длина (ряд Ra40, ГОСТ 13268-88) | 250-6300 мм, допуск ±2% (до 1000 мм) и ±1% (свыше 1000 мм) |
| Номинальное напряжение | от 12 до 60 В (низковольтные), 127, 220 или 380 В |
| Материал оболочки | нержавеющая сталь, в т.ч. 12Х18Н10Т (аналог AISI 321); для высокой температуры оболочка с повышенной жаростойкостью |
| Электроизоляция | периклаз электротехнический (спечённый оксид магния), опрессован до плотного контакта со спиралью |
| Удельная мощность при контакте с металлом (пресс-формы) | до 5,0 Вт/см² по таблице 4 ГОСТ 13268-88 |
| Удельная мощность в расплавах металлов и щелочах | до 3,5 Вт/см² по таблице 4 ГОСТ 13268-88 |
| Необогреваемые участки по торцам | со стороны выводов 15-30 мм, с глухого торца около 10 мм |
| Крепление и выводы | посадка с минимальным зазором в отверстие, прямые провода или клеммы; опция встроенной термопары (диаметр до 16 мм) |
Зачем в металле сверлят отверстие под нагреватель
Патронный ТЭН (ТЭНП) вставляется прямо в высверленное отверстие в теле детали: пресс-форме, штампе, нагревательной плите, фильере экструдера, электроде контактной сварки. В отличие от трубчатого ТЭН, который отдаёт тепло воздуху или жидкости вокруг себя, патронный нагреватель передаёт его контактно, через стенку отверстия в металл. Поэтому допустимая удельная мощность здесь выше, чем в воздухе: ГОСТ 13268-88 (таблица 4) разрешает до 5,0 Вт/см² при контакте с металлом форм и до 3,5 Вт/см² в расплавах и щелочах, а в спокойном воздухе для углеродистой стали потолок всего 2,2 Вт/см². На практике это означает одно: нагреватель на 500 Вт в отверстии 10 мм на форме проживёт дольше, чем такой же на 1500 Вт, если диаметр и глубина отверстия ему не по размеру.
Прямой, угловой, с термопарой: какую форму не перепутать при заказе
Основная форма патронного ТЭН в прессформах и штампах прямая: цилиндр с выводами с одного торца и глухим концом с другого. По ГОСТ 13268-88 необогреваемый участок со стороны выводов составляет 15-30 мм, с глухой стороны около 10 мм, и это пространство нельзя засчитывать в рабочую длину при расчёте мощности. Часть производителей выпускает Г-образный патронный ТЭН (ТЭНПГ) для случаев, когда прямой подвод кабеля к отверстию неудобен, и расширяющиеся патроны, которые увеличивают площадь контакта в изношенном или чуть разбитом отверстии. На замену часто присылают не патронный, а оребрённый ТЭН с оребрением со старого воздухонагревателя или фланцевый ТЭН с фланцем со стенки бака: внешне трубка похожа, но у оребрённого рёбра съедают контакт со стенкой отверстия, а у фланцевого крепление рассчитано на прижим к плоскости, а не на посадку в круглое отверстие. Перед заказом практичнее снять штангенциркулем диаметр и глубину самого отверстия, чем ориентироваться на маркировку сгоревшего нагревателя: за годы ремонта отверстие могли рассверлить под соседний типоразмер.
Почему патронный ТЭН прогорает на выводах, а не по спирали
На сервисных испытаниях патронных нагревателей для промышленных блоков зазор между корпусом и отверстием всего 0,4 мм заметно снижал теплопередачу и уводил нагрев в сторону токовводов. Изолятор выводов у типового ТЭНП рассчитан на 250°C, а при плохом контакте температура в этой зоне доходила до 660°C, и провод горел у основания, хотя спираль внутри оставалась целой (плавится она лишь около 1400°C). Второй частый сценарий: оболочка из нержавеющей стали (12Х18Н10Т, аналог AISI 321) при долгой работе на высокой температуре окисляется и спекается со стенкой отверстия, из-за чего следующий демонтаж идёт с керном и молотком. На формах с температурой свыше 350-400°C разумнее сразу брать оболочку с запасом по жаростойкости и не загонять нагреватель в отверстие с натягом на глаз.
Как мы считаем мощность и выбираем оболочку под вашу деталь
Мощность патронного ТЭН мы считаем от фактической площади контакта: диаметр и рабочую длину отверстия умножаем на удельную мощность из таблицы ГОСТ 13268-88 для конкретной среды, а не берём ближайшее число из прайса. Напряжение берут из стандартного ряда: низковольтные исполнения от 12 до 60 В, сетевые на 127, 220 и 380 В. Для цеховой формы на одном нагревателе обычно 220 В, для группы из нескольких патронов на одном пускателе встречается и 380 В. Спираль из нихрома или фехраля наматывают на керамические изоляторы, пространство между спиралью и оболочкой набивают периклазом (электротехническим магнезитом) и опрессовывают до плотного контакта: от качества этой опрессовки зависит, насколько равномерно тепло дойдёт от нитки накала до стенки отверстия. На нагреватели диаметром до 16 мм можно встроить термопару для контроля температуры прямо в теле детали.
Что прислать для расчёта
- Чертёж узла или эскиз с диаметром и глубиной отверстия под нагреватель (либо сам образец, старый ТЭНП для снятия размеров)
- Материал детали, в которую устанавливается нагреватель, и рабочая температура процесса
- Требуемая мощность или мощность старого нагревателя по маркировке на корпусе
- Напряжение питания: 220 В однофазное на один нагреватель или 380 В на группу
- Тип выводов (провода, клеммы) и необходимость встроенной термопары
- Количество штук и срок, к которому нужны нагреватели
Заявка на этот ТЭН
Опишите задачу или пришлите размеры старого ТЭН. Ответим расчётом мощности, материала и цены.
Вопросы по этому ТЭН
Можно ли поставить патронный ТЭН в отверстие большего диаметра, подложив фольгу или асбест?
На практике это не решает проблему: прокладка не даёт плотного металлического контакта, и теплопередача всё равно падает. По отраслевым данным зазор всего 0,4 мм заметно снижает эффективность нагрева и сдвигает перегрев в зону выводов. Правильнее указать нам точный диаметр отверстия, и мы подберём корпус под него, а не подгонять нагреватель прокладками.
Какую мощность брать, если старый ТЭН сгорел и маркировка не читается?
Измеряем диаметр и рабочую длину отверстия, умножаем площадь контакта на удельную мощность из таблицы ГОСТ 13268-88 для вашей среды (для контакта с металлом форм это до 5,0 Вт/см²). Если есть доступ к паспорту оборудования или фото старого нагревателя с остатками маркировки, присылайте: это ускорит расчёт.
Чем патронный ТЭН отличается от трубчатого при нагреве металла?
Патронный нагреватель отдаёт тепло напрямую в стенку отверстия, поэтому допустимая удельная мощность выше, чем при нагреве воздуха трубчатым ТЭН снаружи детали. Трубчатый вариант в такой задаче почти всегда будет работать с заметным запасом по площади и медленнее выходить на рабочую температуру.
Какой зазор должен быть между патронным ТЭН и стенкой отверстия?
Зазор должен быть минимальным, посадка близкая к плотной. В прецизионных узлах разница в десятые доли миллиметра уже заметно меняет теплоотдачу и срок службы выводов. Отверстие лучше развернуть под конкретный диаметр нагревателя, а не подбирать нагреватель под уже готовое отверстие с запасом.
Нужна ли встроенная термопара в патронном ТЭН?
Для автоматического поддержания температуры формы или плиты да, термопара в теле нагревателя даёт показания ближе к реальной точке нагрева, чем датчик снаружи детали. Такую опцию делаем на диаметрах корпуса до 16 мм.
Ещё в разделе «Типы ТЭН»
ТЭН с герметичной контактной группой (влагозащищённые выводы)
В патенте на метод испытания ТЭН на герметичность прямо сказано: течь почти всегда находится в гермовводах, а не в середине трубки. Вода попадает…
Блок ТЭН на фланце или резьбе: мощность, сборка, подключение
У резьбового блока на 3 кВт в скважинном накопителе один из двух стержней прогорел через год работы: слой накипи толщиной около 2 мм держал тепло…
Оребрённый ТЭН для воздуха с навивкой ленты
ГОСТ 13268-88 ограничивает удельную мощность оболочки из углеродистой стали в воздухе до 450 °C планкой 2,2 Вт/см². Выше этого порога трубка…